

Комплексное решение для технологии вакуумной запайки
2026-11-03
В вакуумной отрасли существует консенсус: утечки являются наиболее трудной и дорогостоящей неисправностью для обнаружения. Это не так заметно, как утечка в системе давления. Это может быть просто невидимая царапина на фланце, которая может помешать всему оборудованию накачивать заданное давление. В этой статье рассматривается вакуумная герметизация от основных параметров до выбора модели, которую можно использовать непосредственно для сравнения условий работы.
1. Сначала посмотрите на уровень вакуума, а потом уже обсуждайте план герметизации.
Универсального решения по вакуумной герметизации не существует. С каждым падением давления на порядок допуск на утечки и газовыделение резко ужесточается – при рабочем состоянии 10⁻⁷ Па объёма утечки 1×10⁻⁸ Па·м³/с достаточно для отклонения газовой нагрузки всей системы. Поэтому первым делом не переворачивать образец, а четко записать целевую степень вакуума.
| Диапазон вакуума | абсолютное давление | Типичные применения | Часто используемые уплотнения |
| грубый вакуум | 10⁵–10²Па | Пневматическая транспортировка, вакуумная упаковка, сушка | Эластомерные уплотнительные кольца, мягкие прокладки, сальники |
| высокий вакуум | 10²–10⁻³Па | Аналитические приборы, технологические камеры | Уплотнительное кольцо FKM/FFKM, металлическая прокладка, механическое уплотнение |
| сверхвысокий вакуум | 10⁻³–10⁻⁹ Па | Полупроводниковое оборудование, анализ поверхности, ускорители | Медная прокладка фланца CF, С-образное кольцо, сварное соединение |
| Предельный вакуум | < 10⁻⁹Па | Космическое моделирование, передовые научные исследования | Цельнометаллическое уплотнение, паяное соединение, конструкция без эластомера. |
2. Статические и динамические, контактные и бесконтактные.
Самая основная разделительная линия для уплотнений заключается в том, существует ли относительное движение между двумя компонентами. Те, которые не двигаются, называются статическими уплотнениями и используются на фланцах, накладках, смотровых окнах и границах сопряжения полостей; те, которые вращаются или совершают возвратно-поступательное движение, называются динамическими уплотнениями и используются на валах насосов, мешалках и поршневых штоках. Статические уплотнения основаны на сжатии, просты по конструкции и могут использоваться повторно; динамические уплотнения должны одновременно справляться с износом, выделением тепла при трении и сохранением зазора, что представляет собой совершенно другой уровень сложности.
Вторая разделительная линия предназначена для проверки того, будет ли уплотнительная поверхность вступать в физический контакт во время работы. Тип контакта зависит от торцевой посадки и поверхностного давления для блокирования воздуха и имеет высокую целостность уплотнения за счет трения, износа и нагрева; бесконтактный тип основан на контролируемом сопротивлении или воздушной пленке для подавления утечек без прямого трения и подходит для высокоскоростных валов и применений, требующих длительного срока службы и низкого содержания твердых частиц.
| Тип уплотнения | трогать | типичная утечка | Основные преимущества | ограничение |
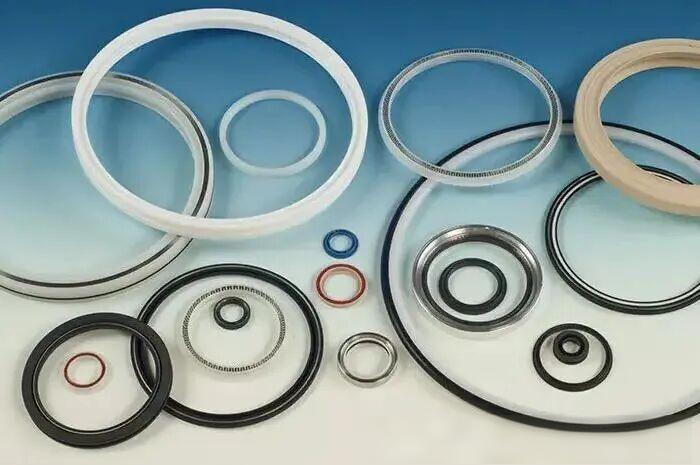
| Уплотнительное кольцо, прокладка | да | чрезвычайно низкий | Просто, дешево и доступно везде | Температурная стойкость ограничена, проникновение увеличивается со временем |
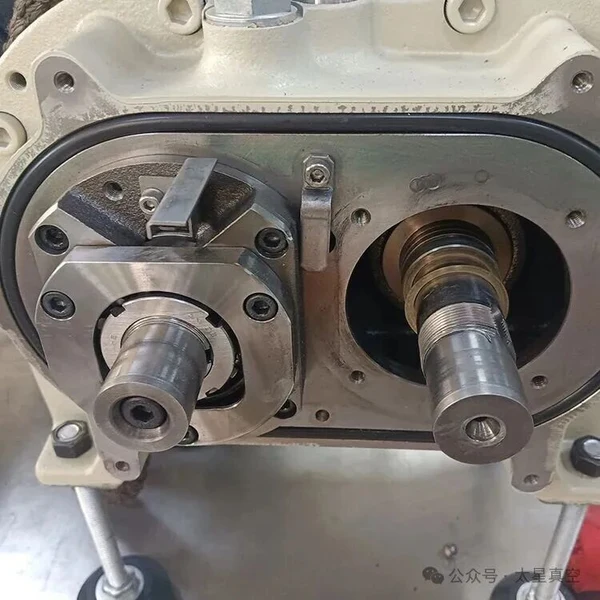
| механическое уплотнение | да | чрезвычайно низкий | Точный контроль поворотной оси | Высокие требования к точности монтажа и чистоте. |
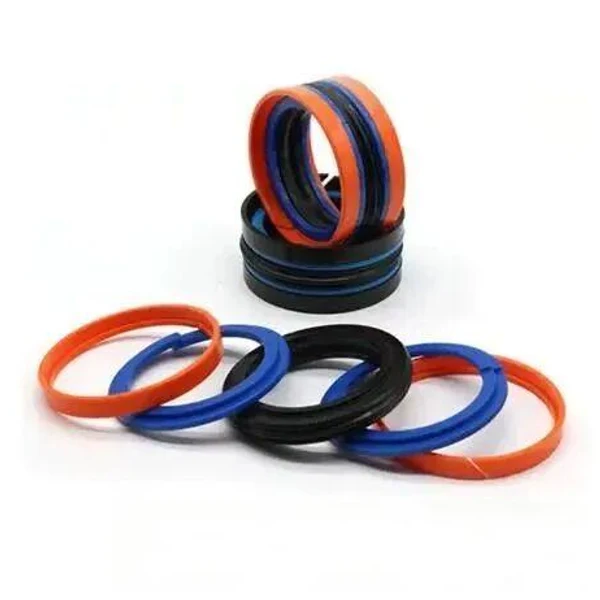
| Упаковочное уплотнение | да | середина | Легко настроить и заменить | Не подходит для систем сверхвысокого вакуума или сверхчистых систем. |
| Лабиринт/Спиральная канавка | нет | середина | Длительный срок службы, низкий износ, не требуется смазка | Это не строгая изоляция, а лишь вторичный или буферный уровень. |
| сухое газовое уплотнение | нет | Низкий | Отличные высокоскоростные характеристики и минимальная утечка | Требуются источники чистого воздуха и более сложные средства управления. |
В реальных проектах есть третья идея — многослойность. Первичное уплотнение блокирует основную силу, а карман вторичного уплотнения или вводит инертный барьерный газ, например, в виде лабиринта в рубашке механического уплотнения в качестве буфера. Это не только повышает безопасность, но и экономит время на техническое обслуживание.
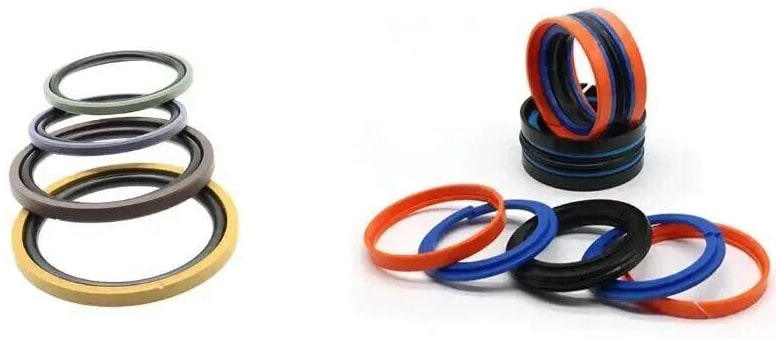
3. Статическое уплотнение. Чем проще конструкция, тем больше внимания уделяется деталям.
Уплотнительные кольца являются наиболее часто используемыми статическими уплотнениями. Они дешевы, просты в установке и пригодны для многократного использования. Но правильность его установки или нет зависит от нескольких параметров: контролируется ли степень сжатия на уровне 15–30 %, растяжение внутреннего диаметра не превышает 5 %, шероховатость уплотняющей поверхности должна быть Ra ≤ 0,8 мкм, канавки не должны иметь следов обработки и царапин. Если вы нажмете на него слишком сильно, он необратимо деформируется и треснет. Если нажать на него недостаточно, он протечет. Эта линия очень узкая.
Его недостатки проявляются. Маленькие молекулы, такие как гелий и водород, будут проходить через полимерную сетку каучука. Скорость проникновения ФКМ при комнатной температуре составляет порядка 10⁻⁷–10⁻⁻⁶ Па·м³/с·м. Этого достаточно для высокого вакуума, но для сверхвысокого вакуума это будет затруднительно.
Далее находится металлическая прокладка. Фланец CF с медной прокладкой OFHC является отраслевым стандартом для сверхвысокого вакуума. Скорость утечки может составлять менее 10⁻¹² Па·м³/с, и он может выдерживать обжиг при температуре выше 200 ℃. Пластическая деформация меди при затяжке позволяет заполнить мелкие дефекты. Цена также ясна: медная прокладка используется один раз, фланцевая лопасть выбрасывается при повреждении, а крутящий момент должен основываться на значении производителя. Мягкие прокладки среднего класса (ПТФЭ, графит, расширенный ПТФЭ) доступны по цене и выдерживают небольшие дефекты фланцев. Однако ПТФЭ деформируется и теряет эластичность при длительном давлении и не пригоден для многократной разборки и сборки.
4. Динамическое уплотнение: горизонтальное сравнение нескольких типов решений
| тип | трогать | Скорость утечки Па·м³/с | Скорость | сверхвысокий вакуум | Типичный сценарий |
| механическое уплотнение | да | 10⁻⁷–10⁻⁹ | высокий | в целом | Насосы, миксеры |
| Упаковочное уплотнение | да | 10⁻⁵–10⁻⁷ | низкий-средний | Разница | промышленный вал |
| манжетный сальник | да | Около 10⁻⁵ | середина | Разница | Грубая вакуумная изоляция |
| Лабиринт/Спиральная канавка | нет | середина | высокий | Разница | Вторичное уплотнение, высокоскоростной вал |
| сухое газовое уплотнение | нет | 10⁻⁷–10⁻⁹ | очень высокий | хороший | Чистый процесс |
| Магнитное жидкостное уплотнение | нет | ≤ 10⁻⁹ | высокий | отличный | Полупроводниковый ввод для сверхвысокого вакуума |
Несколько практических напоминаний: торцовые уплотнения больше всего боятся холостого хода, а торцы можно обжечь при сухом контакте за несколько секунд; сухие газовые уплотнения должны поддерживать воздушную пленку толщиной 1–3 мкм между торцами и должны быть оснащены источником чистого и сухого азотного буферного газа; Уплотнения с магнитной жидкостью не имеют механического износа и являются сверхчистыми, однако верхний предел температуры обычно составляет около 150°C, а также они чувствительны к возмущениям магнитного поля.
5. Как выбирать материалы: Проникновение и выделение газа являются ключевыми пороговыми значениями.
| Материал | Температурная устойчивость ℃ | проникновение | химически стойкий | Типичное использование |
| НБР | -30–120 | высокий | Плохое-среднее | Грубый вакуум, общие условия работы |
| ЭПДМ | -50–150 | середина | Хорошая устойчивость к водяному пару | Промышленная, HVAC, Паровая стерилизация |
| ФКМ | -20–200 | Низкий | отличный | Высоковакуумное химическое оборудование |
| ФФКМ | -20–280 | чрезвычайно низкий | отличный | Полупроводники, высококоррозионные среды |
| ПТФЭ | -200–250 | чрезвычайно низкий | отличный | Мягкая прокладка и подкладка (обратите внимание на хладотекучесть) |
| ПЭК | -50–250 | чрезвычайно низкий | отличный | Структурные уплотнения, седла клапанов |
| Металл (медь/316L) | 400+ | никто | отличный | Фланец CF, сверхвысокий вакуум |
В одном предложении: эластомеры гибкие и дешевые, но проникают и выделяют газы; пластики инертны, но ползут; металлы обладают нулевой проницаемостью и устойчивостью к высоким температурам, что является идеальным ответом на сверхвысокий вакуум. Те, кто производит фармацевтические препараты и продукты питания, должны соблюдать дополнительные правила — FDA, USP Class VI, ISO 10993. Материалы должны выдерживать многократную очистку и стерилизацию CIP/SIP и не должны выделять загрязняющие вещества.
6. Выполните следующие пять шагов при выборе модели.
Первым делом необходимо записать все условия работы. Степень вакуума, среда, диапазон температур, наличие движения, скорости, требований к чистоте и стратегии обслуживания. Если один из этих семи пунктов отсутствует, все остальное остается лишь догадками.
Второй шаг — быть статичным, а не динамическим. В сверхвысоком вакууме само слово «движение» является источником риска. Если этого невозможно избежать, используйте магнитную жидкость или сухие газовые уплотнения.
Третий шаг — определить материал в зависимости от уровня вакуума. Используйте эластомеры от грубого до высокого вакуума; если проникновение должно быть близко к нулю, замените уплотнения металлическими или гибридными.
Четвертый шаг – изучить условия технического обслуживания. Его легко обслуживать, быстро разбирать и собирать, а также регулярно заменять эластомер; его не нужно отключать круглый год, а один раз демонтировать оборудование и сразу устанавливать металлические прокладки или магнитожидкостные уплотнения дорого.
Пятый шаг – расчет главной книги. Цена единицы медных прокладок CF высока, но их не следует использовать более пяти лет; Уплотнительные кольца дешевы и их можно заменять два раза в год. Учитывая потери от простоев и переделок, сложно сказать, какой из них дороже. Медные прокладки CF обычно используются в полупроводниковых полостях, поскольку потери из-за простоя намного превышают стоимость установки.
7. Если ты не притворяешься правым, это будет бесполезно, какую бы правду ты ни выбрал.
Большинство утечек вакуума, возникающих на месте, вызваны не поломкой самого уплотнения, а проблемами при установке.
Четыре пункта: обработка поверхности – перед сборкой очистить растворителем и безворсовой тканью, не прикасаться руками непосредственно к уплотнительной поверхности, при наличии царапин и ямок детали необходимо заменить; контроль крутящего момента — фланцевые болты пересекаются по диагонали, делятся на три части 30%/60%/100%, используют калиброванный динамометрический ключ и повторно затягиваются после циклов перегрева; Точность соосности – биение вала торцового уплотнения контролируется в пределах 0,05 мм, используется позиционирующий штифт на большом фланце; Смазка – можно использовать только ПФПЭ. Вакуумные смазочные материалы, силиконовые масла и углеводородные смазки значительно выделяют газы в вакууме.
Не спешите пылесосить. Резкое прокачивание большой камеры вывернет уплотнительное кольцо из канавки, а также может деформироваться торец металлического уплотнителя, поэтому действовать придется не торопясь. Проведение проверки гелия перед запуском машины сэкономит много времени, чем последующая разборка машины для устранения неполадок.
8. Ритм обслуживания и ожидание
Эмпирические значения примерно следующие: 6–12 месяцев для эластомерных уплотнительных колец, 1–3 года для FKM/FFKM, 1–2 года для мягких прокладок из ПТФЭ, 3–5+ лет для металлических прокладок CF, 2–5 лет для механических уплотнений, 3–10 лет для сухих газовых уплотнений и 5+ лет для уплотнений из магнитной жидкости. Не просто заменяйте части ключевых систем по графику. Следите за индикаторами тенденций, такими как дрейф базового давления, температура уплотняющей поверхности, вибрация вала и время запуска, чтобы обнаружить ухудшение прежде, чем ждать сигнала тревоги.
В техническом направлении алмазоподобное покрытие DLC используется для продления срока службы динамического уплотнения и уменьшения количества частиц. Гибридные и многоступенчатые конструкции уплотнений становятся все более распространенными. Интеллектуальные датчики и алгоритмы прогнозирования превращают уплотнения из пассивных расходных материалов в контролируемые компоненты. Устойчивое развитие также является движущей силой отрасли: долговечные уплотнения сокращают частоту замены, а многоразовые металлические уплотнения заменяют одноразовые медные прокладки.
Вакуумная герметизация – это не вопрос «какой из них самый дорогой», а вопрос «какой из них лучше всего подходит для условий работы». Как только четыре параметра: степень вакуума, среда, температурная зона и режим движения будут четко записаны, план в основном сойдется.
Если у вашего оборудования неоднократно возникают проблемы с герметизацией – источник протечки не может быть найден, срок службы всегда мал, а выбор материала не точен, разберитесь с параметрами рабочего состояния и присылайте, а мы поможем вам пройти путь выбора.
обложка