

Установка вакуумного напыления: принцип работы и монтаж
2026-09-09
- Принцип работы установки вакуумного напыления: от физики процесса к промышленной реализации
- Типология оборудования: выбор архитектуры под задачи производства
- Подготовка площадки и инфраструктурные требования
- Поэтапный монтаж установки вакуумного напыления
- Настройка технологического процесса и калибровка
- Роль надежных компонентов: опыт ООО «Тяньцзинь Мукэ Трейдинг»
- Техническое обслуживание и эксплуатационные риски
- Экономическая эффективность и ROI
- Часто задаваемые вопросы
- Заключение: интеграция технологий для долгосрочного успеха
Принцип работы установки вакуумного напыления: от физики процесса к промышленной реализации
Установка вакуумного напыления — это не просто «черный ящик», куда загружают детали и получают готовое покрытие. Это сложный инженерный комплекс, где каждый параметр, от степени вакуума до температуры подложки, напрямую влияет на адгезию, износостойкость и эстетику конечного продукта. В нашей практике мы часто сталкиваемся с ситуацией, когда заказчики выбирают оборудование исключительно по цене камеры, игнорируя качество систем откачки и управления плазмой. Результат предсказуем: брак достигает 15-20%, а срок службы мишеней сокращается вдвое.
Суть технологии заключается в переносе материала мишени (катода) на обрабатываемую деталь (подложку) в условиях глубокого вакуума. Вакуум необходим для двух целей: удаления загрязнений с поверхности и обеспечения свободного полета атомов или ионов распыляемого материала без столкновений с молекулами воздуха. Если давление в камере выше 10⁻³ Па, качество покрытия критически падает из-за окисления и включения примесей.
Мы рекомендуем рассматривать монтаж и эксплуатацию как единый цикл. Ошибки, допущенные на этапе фундамента или подключения коммуникаций, невозможно компенсировать настройками технологического процесса. Ниже мы разберем физические основы, типы установок и, что наиболее важно, практические аспекты монтажа, основанные на нашем опыте ввода в эксплуатацию более 40 линий за последние пять лет.
Физические основы: почему вакуум решает все
Для понимания принципа работы необходимо четко различать два основных механизма осаждения: термическое испарение и магнетронное распыление. В первом случае материал нагревается до температуры испарения, во втором — выбивается ионами инертного газа (обычно аргона). Магнетронное распыление (PVD — Physical Vapor Deposition) сегодня доминирует в промышленности благодаря возможности работать с тугоплавкими металлами (титан, хром, вольфрам) и создавать сложные многослойные структуры.
Ключевой параметр здесь — длина свободного пробега частицы. При атмосферном давлении она составляет доли микрона, при рабочем вакууме PVD-установок (0.1–1 Па) — метры. Это означает, что атомы титана летят от мишени к детали по прямой линии, не теряя энергии и не вступая в реакции. Именно поэтому чистота вакуума является критическим фактором. Даже следы влаги или масел, оставшиеся после предыдущей партии, могут привести к отслоению покрытия.
Важно отметить роль плазмы. В современных установках используется ионная бомбардировка перед нанесением покрытия. Это этап очистки поверхности, когда ионы аргона с высокой энергией выбивают загрязнения с подложки. Без этого этапа адгезия даже самого дорогого покрытия будет нулевой. Мы видели случаи, когда клиенты экономили на источниках питания для плазменной очистки, получая визуально идеальное, но функционально непригодное покрытие, которое стиралось ногтем.
Типология оборудования: выбор архитектуры под задачи производства
Выбор типа установки вакуумного напыления определяет не только технологию, но и схему монтажа. Конструктивно оборудование делится на три основные категории, каждая из которых требует особого подхода к интеграции в производственную линию.
1. Камерные установки периодического действия (Batch Type)
Это наиболее распространенный тип для средних и крупных деталей, а также для сложных геометрий. Детали загружаются в камеру, процесс идет циклично, затем камера открывается для выгрузки. Преимущество — универсальность. Можно наносить разные покрытия на разные партии. Недостаток — низкая производительность из-за времени на откачку и остывание.
С точки зрения монтажа, такие установки компактны, но требуют мощных систем охлаждения. Цикл нагрева и охлаждения создает тепловые нагрузки на фундамент и окружающие конструкции. Для таких машин критична высота потолков цеха, так как часто требуется использование кран-балки для загрузки тяжелых навесок (fixtures).
2. Проходные установки конвейерного типа (In-line / Roll-to-Roll)
Используются для массового производства: фурнитура, автомобильные компоненты, упаковка. Детали движутся через последовательные зоны: мойка, сушка, плазменная очистка, напыление, охлаждение. Производительность в 5-10 раз выше, чем у камерных.
Монтаж таких линий — это отдельный строительный проект. Длина линии может достигать 20-30 метров. Требуется идеально ровный пол (допуск не более 2 мм на 10 метров), синхронизация всех модулей и сложная система вентиляции, так как зоны накачки и напыления должны быть изолированы друг от друга шлюзами. Ошибка в выравнивании конвейера на этапе монтажа приведет к заклиниванию навесок и остановке всей линии.
3. Установки для рулонных материалов (Web Coating)
Специализированное оборудование для нанесения барьерных слоев на пленки, ткани или фольгу. Здесь ключевым является натяжение полотна и скорость его прохождения. Монтаж требует особой вибрационной изоляции, так как любые колебания пола влияют на толщину покрытия.
| Параметр сравнения | Камерная (Batch) | Проходная (In-line) | Рулонная (Web) |
|---|---|---|---|
| Производительность | Низкая/Средняя | Высокая | Очень высокая |
| Гибкость смены покрытия | Высокая (быстрая смена мишеней) | Низкая (долгая переналадка) | Средняя |
| Требования к помещению | Стандартные промышленные | Длинное, ровное, высокий потолок | Виброизолированное основание |
| Сложность монтажа | Средняя | Высокая (интеграция конвейера) | Высокая (точность механики) |
| Типичное применение | Инструмент, декор, медицина | Автодетали, сантехника, стекло | Упаковка, текстиль, электроника |
Подготовка площадки и инфраструктурные требования
Монтаж установки вакуумного напыления начинается не с распаковки контейнера, а с аудита помещения. Мы настаиваем на проверке четырех ключевых систем перед началом работ. Игнорирование хотя бы одной из них ведет к простоям.
Электроснабжение и качество сети
PVD-установки чувствительны к качеству электроэнергии. Импульсные источники питания магнетронов и высоковольтные блоки создают гармонические искажения в сети. Если ваша фабрика находится в зоне со слабой сетью, обязательна установка активных фильтров гармоник.
Требования к заземлению: сопротивление контура заземления не должно превышать 4 Ом. Для прецизионных процессов рекомендуется отдельный контур заземления для управляющей электроники (логическая земля), изолированный от силовой земли. Разница потенциалов между ними не должна превышать 1 В. В противном случае, контроллер будет выдавать ложные ошибки датчиков, а процесс напыления станет нестабильным.
Система охлаждения (Чиллеры)
Вакуумные насосы и магнетроны выделяют огромное количество тепла. Типичная установка мощностью 100 кВт потребляет около 60-70 кВт мощности только на охлаждение. Мы рекомендуем использовать замкнутые системы охлаждения (чиллеры) с контролем температуры воды ±0.5°C.
Важный нюанс: качество воды. Жесткая вода быстро образует накипь в каналах охлаждения магнетронов. Это приводит к локальному перегреву и разрушению мишени. Мы требуем использования деминерализованной воды с электропроводностью менее 5 мкСм/см. Использование обычной водопроводной воды — это гарантия выхода из строя дорогостоящих компонентов через 6-8 месяцев.
Сжатый воздух и газы
Для пневматики клапанов необходим сухой, очищенный воздух (класс качества ISO 8573-1:2010, класс 4.4.4). Влажный воздух вызывает коррозию пневмоцилиндров внутри вакуумной камеры, что недопустимо. Точки росы осушителя должны быть ниже -40°C.
Рабочие газы (Аргон, Азот, Кислород, Ацетилен) должны подаваться через редукционные станции с системой безопасности. Для аргона чистота должна быть не менее 99.998% (класс 5.8). Примеси азота или кислорода в аргоне меняют цвет и структуру покрытия. Мы всегда устанавливаем дополнительные фильтры-ловушки непосредственно перед входом в камеру.
Вентиляция и безопасность
Хотя процесс идет в вакууме, этапы загрузки/выгрузки и обслуживания могут сопровождаться выбросом мелкодисперсной пыли (особенно при работе с алюминием или кремнием). Необходима местная вытяжная вентиляция над зоной загрузки. Также, при использовании реактивных газов (метан, ацетилен), помещение должно быть оборудовано датчиками нижнего концентрационного предела воспламенения (LEL).
Поэтапный монтаж установки вакуумного напыления
Процесс монтажа можно разделить на пять критических этапов. Нарушение последовательности или пренебрежение деталями на любом из них ставит под угрозу весь проект.
- Подготовка фундамента и разметка
Основание должно быть бетонным, толщиной не менее 200 мм, марки М300 и выше. Для проходных линий требуется армирование. Мы используем лазерные нивелиры для разметки осей. Погрешность положения опорных лап установки не должна превышать ±2 мм. Перед установкой оборудования пол должен быть полностью очищен от пыли и покрыт эпоксидным составом, чтобы исключить пылеобразование в будущем. Пыль — главный враг вакуума.
- Механическая сборка и юстировка
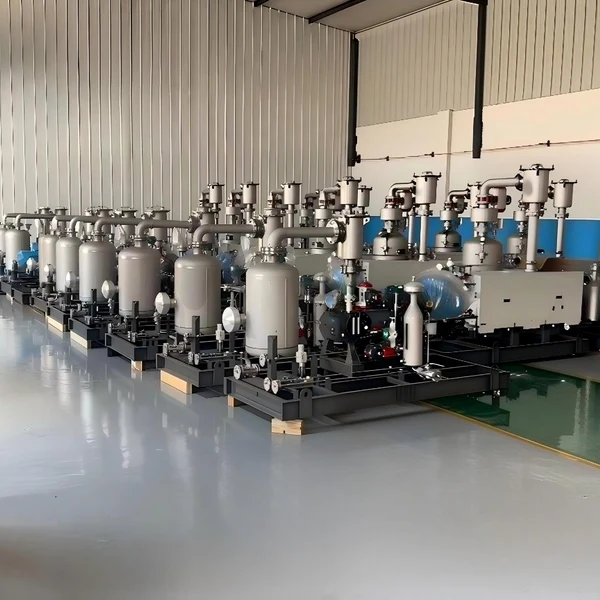
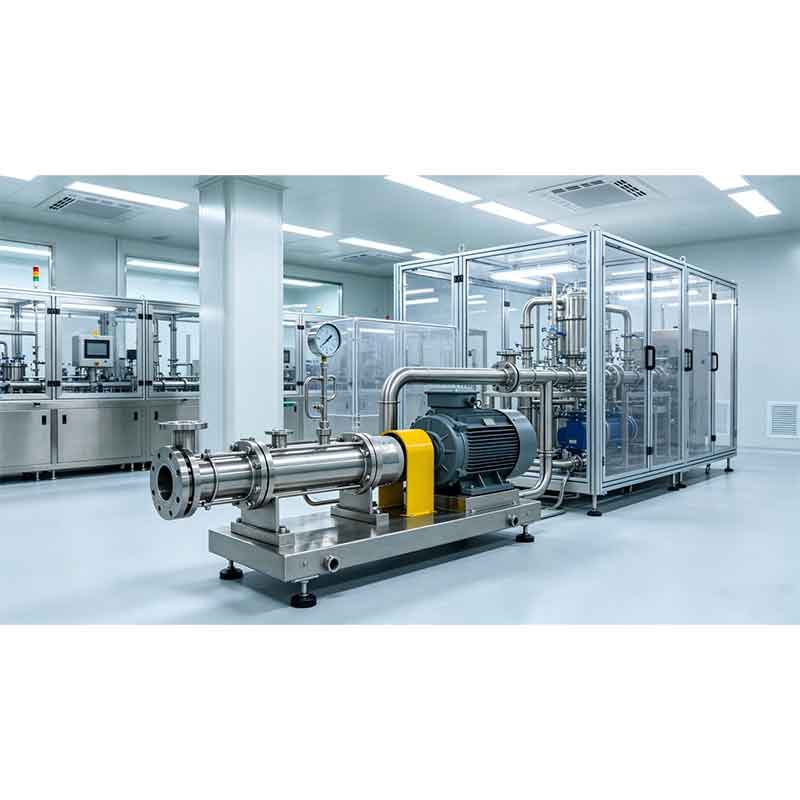
Модули установки соединяются между собой. Особое внимание уделяется фланцевым соединениям вакуумной камеры. Все уплотнительные кольца (O-rings) должны быть новыми, из материала Viton или Kalrez, смазаны специальной вакуумной смазкой. Мы проверяем плоскостность фланцев щупом. Перекос даже в 0.1 мм приведет к микротечи, которую сложно найти. После сборки корпуса устанавливаются вакуумные насосы (форвакуумные и турбомолекулярные/криогенные). Насосы должны стоять на виброопорах, чтобы вибрация не передавалась на камеру.
- Подключение коммуникаций (монтаж инженерных сетей)
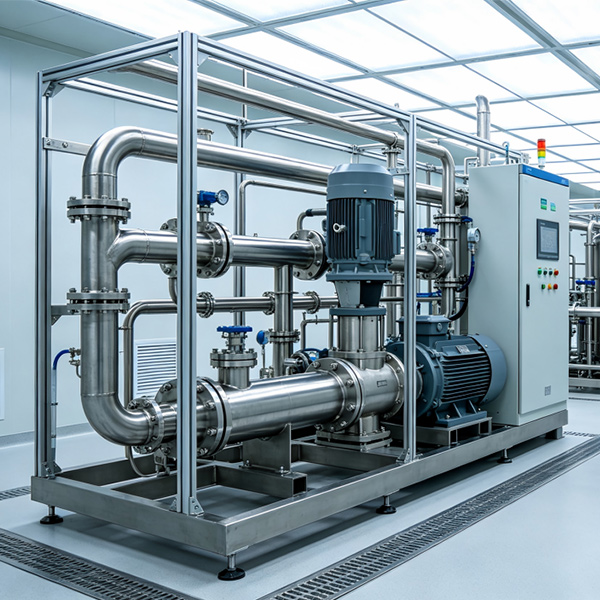
Этот этап включает разводку водяных шлангов, газовых трубопроводов и электрических кабелей. Газовые линии из нержавеющей стали свариваются в среде аргона (орбитальная сварка) для обеспечения герметичности. Электрические кабели силовых цепей прокладываются отдельно от кабелей управления (минимальное расстояние 30 см) для исключения электромагнитных помех. Все соединения охлаждающей воды проверяются на герметичность давлением 1.5 от рабочего.
- Электрический монтаж и заземление
Подключение силового шкафа. Проверка фазировки. Подключение заземляющих шин к каждой секции камеры. Важно: вакуумная камера сама по себе является отличным экраном, но она должна быть надежно заземлена. Мы измеряем сопротивление между корпусом камеры и главной заземляющей шиной здания. Оно должно стремиться к нулю. Также подключаются интерфейсы связи с центральной системой диспетчеризации (SCADA), если таковая имеется.
- Первичный пуск и вакуумирование
Первое включение проводится без нагрузки. Запускается форвакуумный насос. Контролируется время достижения предварительного вакуума (обычно до 10⁻² Па). Затем включаются высоковакуумные насосы. Процесс прогрева камеры (вакуумный отжиг) может занять от 12 до 48 часов для удаления адсорбированной влаги со стенок. Только после достижения базового давления (например, 5×10⁻⁴ Па) можно переходить к тестам на натекание.
Распространенные ошибки при монтаже
Одна из самых дорогих ошибок, которые мы наблюдали, — это использование неподходящих материалов для уплотнений. Стандартная резина в вакууме выделяет газы (дегазирует), что делает невозможным достижение высокого вакуума. Используйте только специализированные эластомеры.
Вторая ошибка — игнорирование температурных расширений. Трубопроводы охлаждения жестко закреплены к стенам. При нагреве воды они расширяются и создают нагрузку на патрубки насосов, приводя к трещинам. Всегда используйте гибкие компенсаторы.
Настройка технологического процесса и калибровка
После механического монтажа начинается этап настройки «мозгов» установки. Современная установка вакуумного напыления управляется программируемым логическим контроллером (ПЛК, Siemens, Allen Bradley или аналог). Задача инженера — настроить логику работы клапанов, мощность генераторов и скорость вращения подложек.
Калибровка датчиков давления
Датчики давления (Пирани, Пеннинг, ионизационные) должны быть откалиброваны по эталонному манометру. Ошибка в показаниях датчика на порядок величины приведет к тому, что процесс напыления начнется при слишком высоком давлении, что гарантированно даст бракованную партию. Мы проводим калибровку в трех точках: атмосферное давление, средний вакуум и высокий вакуум.
Настройка магнетронов и источников питания
Каждый магнетрон имеет уникальную вольт-амперную характеристику. Необходимо подобрать рабочее напряжение и ток для каждого катода индивидуально. Симметрия распределения толщины покрытия достигается регулировкой расстояния от мишени до детали и конфигурацией магнитного поля. Мы используем тестовые пластины (кремний или стекло) для измерения толщины покрытия рентгенофлуоресцентным методом (XRF) в разных точках камеры. Цель — равномерность ±5% по всей рабочей зоне.
Программа ротации подложек
Для сложных деталей критична скорость и траектория вращения планетарной системы. Если вращение слишком быстрое, возникает центробежный эффект, мешающий осаждению в глубоких отверстиях. Если слишком медленное — покрытие будет неравномерным («теневой эффект»). Мы подбираем скорость вращения эмпирически, начиная с 5 об/мин и увеличивая шаг до достижения оптимального результата.
Роль надежных компонентов: опыт ООО «Тяньцзинь Мукэ Трейдинг»
Стабильность работы любой вакуумной системы зависит не только от грамотного проектирования, но и от качества комплектующих. Именно здесь на помощь приходит экспертиза партнеров, таких как ООО «Тяньцзинь Мукэ Трейдинг». Эта профессиональная торгово-инжиниринговая компания, базирующаяся в Тяньцзине (Китай) и работающая на рынке с 2004 года, специализируется на поставках высокотехнологичного оборудования для вакуумных систем.
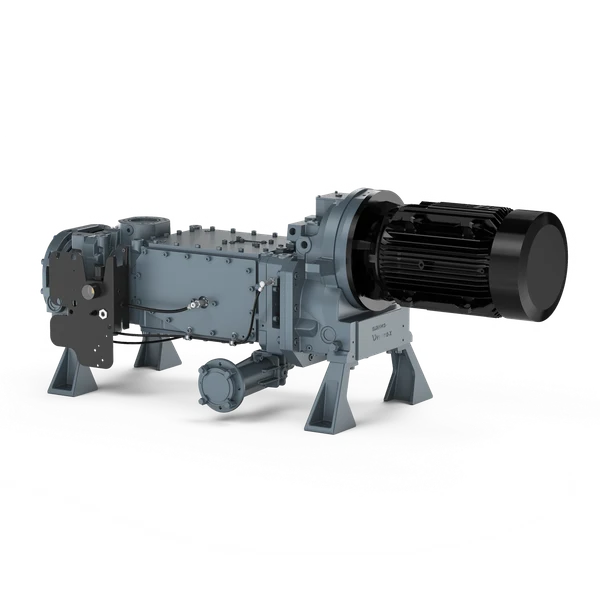
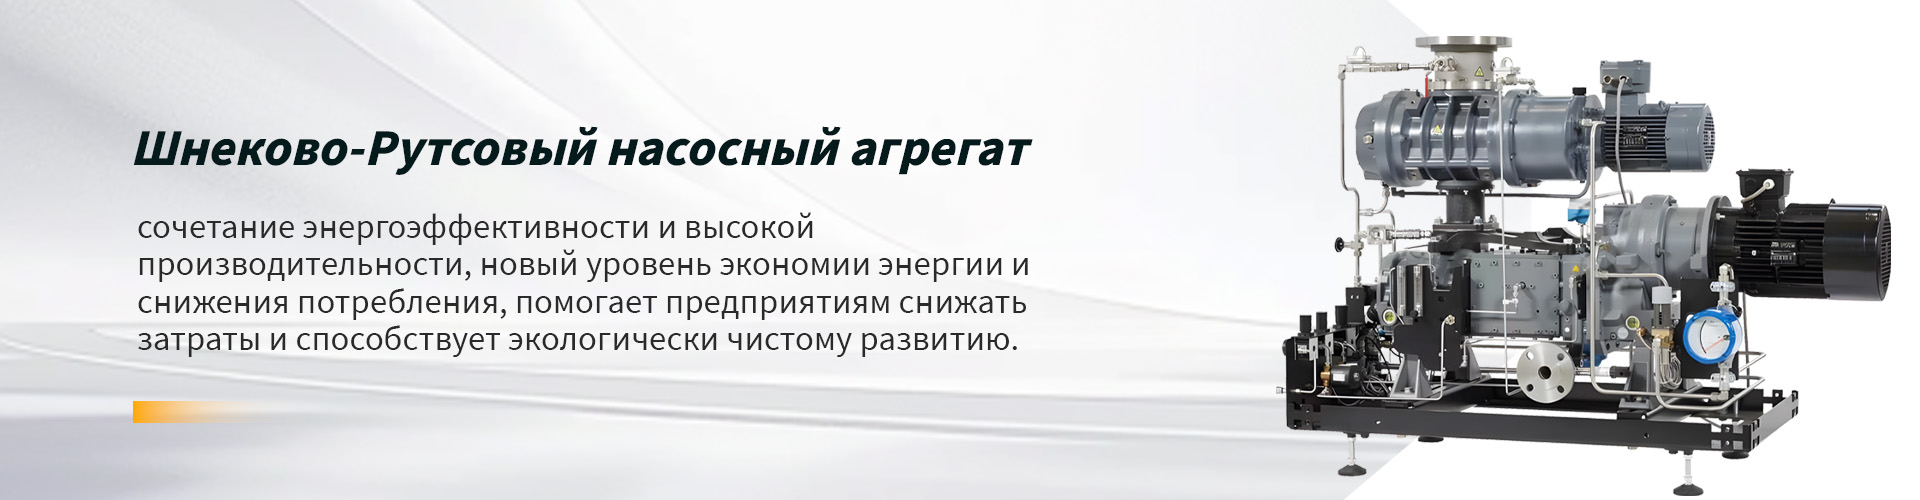
Более 20 лет опыта позволяют компании предлагать не просто отдельные устройства, а комплексные решения. В портфеле «Тяньцзинь Мукэ Трейдинг» представлен широкий спектр оборудования, критически важного для построения эффективных вакуумных линий: от сухих винтовых вакуумных насосов серии EXS и насосов Рутса (EH и STOKES) до диафрагменных и жидкостно-кольцевых насосов серий LR1A/LR1B/LR1C. Такой разнообразный ассортимент позволяет подобрать оптимальную конфигурацию откачной системы под конкретные задачи PVD-процессов, обеспечивая необходимый уровень вакуума и надежность.
Важно отметить, что компания не просто осуществляет дистрибуцию, но и проводит строгий контроль качества на всех этапах — от выбора производителей до финальной проверки перед отгрузкой. Каждое устройство, будь то клапанный насос с плавным регулированием или компрессорное оборудование, проходит верификацию на соответствие техническим спецификациям. Для промышленных заказчиков это означает снижение рисков простоев и уверенность в том, что такие компоненты, как форвакуумные насосы или газовые расходомеры, будут работать стабильно в условиях интенсивной эксплуатации. Интеграция проверенных решений от «Тяньцзинь Мукэ Трейдинг» в проект монтажа позволяет существенно повысить общую надежность производственной линии.
Техническое обслуживание и эксплуатационные риски
Установка вакуумного напыления требует строгого регламента ТО. Отсутствие профилактики ведет к деградации качества покрытия и авариям.
Ежедневные операции
- Проверка уровня воды в чиллере и давления газов.
- Визуальный осмотр уплотнений двери камеры на наличие повреждений.
- Очистка защитных экранов внутри камеры от налипшего металла. Толстый слой напыленного металла может отслоиться и упасть на детали, создавая дефекты, или вызвать короткое замыкание между катодом и землей.
Еженедельное/Ежемесячное ТО
- Замена масла в форвакуумных насосах (если используются масляные пластинчато-роторные насосы). Для безмасляных насосов — проверка состояния лопаток.
- Проверка состояния мишеней. Глубина эрозии не должна превышать 70-80% от первоначальной толщины. Дальнейшая эксплуатация опасна пробоем на водяное охлаждение.
- Калибровка масс-расходомеров (MFC). Со временем они «дрейфуют», что меняет химический состав покрытия (например, соотношение Ti/N в нитриде титана).
Управление отходами и безопасностью
Отработанные мишени и очистные экраны содержат тяжелые металлы. Они должны утилизироваться как опасные промышленные отходы. Персонал должен работать в респираторах при очистке камеры, так как наночастицы металлов вредны для легких.
Экономическая эффективность и ROI
Инвестиции в качественную установку вакуумного напыления окупаются за счет снижения себестоимости обработки и повышения ценности продукта. Сравним PVD с гальваникой (хромирование):
- Экология: PVD не использует токсичные кислоты и цианиды. Нет затрат на дорогие очистные сооружения стоков. Это критично в условиях ужесточения экологических норм в РФ и ЕС.
- Расход материалов: Коэффициент использования материала в магнетронном распылении составляет 30-40%, в то время как в гальванике потери реагентов огромны. Мишень используется почти полностью.
- Качество: Твердость PVD-покрытий (TiN, CrN) достигает 2000-3000 HV, что в 3-4 раза выше твердости декоративного хрома. Это позволяет позиционировать продукцию в премиум-сегменте.
Однако, стоит учитывать высокую стоимость электроэнергии. PVD — энергоемкий процесс. Для расчета ROI необходимо точно знать тарифы на электроэнергию в вашем регионе и загрузку оборудования. При загрузке в 2 смены (16 часов) окупаемость обычно составляет 18-24 месяца.
Часто задаваемые вопросы
Какое давление считается рабочим для PVD?
Рабочее давление зависит от процесса. Для магнетронного распыления металлов оно обычно составляет 0.3–0.8 Па. Для реактивного напыления (нитридов, оксидов) — 0.2–0.5 Па. Базовый вакуум (перед началом процесса) должен быть не хуже 5×10⁻⁴ Па для обеспечения чистоты.
Можно ли напылять пластик?
Да, но с ограничениями. Пластик не выдерживает высоких температур. Необходимо использовать установки с низкой температурой процесса (холодное напыление) и обязательно наносить грунтовочный лак (base coat) перед напылением и защитный лак (top coat) после. Без лаков адгезия к пластику будет слабой, а покрытие быстро сотрется.
Сколько времени занимает цикл напыления?
Время цикла варьируется от 30 минут до 4 часов. Оно включает: загрузку, откачку (30-60 мин), прогрев/очистку плазмой (15-30 мин), само напыление (10-60 мин в зависимости от толщины), охлаждение и сброс вакуума. Оптимизация времени откачки — главный способ повышения производительности.
Требуется ли разрешение Ростехнадзора для эксплуатации?
Сама по себе вакуумная установка не подлежит регистрации в Ростехнадзоре, если она не работает под избыточным давлением (она работает под разрежением). Однако, сосуды с газами (баллоны, ресиверы) и грузоподъемные механизмы (краны) подлежат обязательному учету и освидетельствованию. Также необходимо пройти проверку пожарной безопасности и охраны труда.
Что делать, если вакуум не держится?
Первым шагом является локализация утечки. Используйте гелиевый течеискатель. Наиболее частые места утечек: уплотнения дверей, фланцы датчиков, выводы электродов. Если утечек нет, проблема может быть в дегазации внутренних элементов (грязные экраны, влажные уплотнения). Проведите длительный прогрев камеры.
Заключение: интеграция технологий для долгосрочного успеха
Выбор и монтаж установки вакуумного напыления — это стратегическое решение, определяющее конкурентоспособность вашего производства на годы вперед. Технология PVD перестала быть экзотикой и стала стандартом для качественного покрытия. Однако успех зависит не только от «железа», но и от компетенции команды, правильности инфраструктуры и дисциплины обслуживания.
Мы видим, что компании, инвестирующие в правильный монтаж и обучение персонала, снижают уровень брака до менее 1% и выходят на новые рынки сбыта. Не экономьте на этапе проектирования площадки и выборе поставщика, который предоставляет не просто оборудование, а технологическую поддержку.
Если вы планируете модернизацию производства или запуск новой линии, важно оценить все технические нюансы заранее. Свяжитесь с нами сегодня для получения консультации по подбору оборудования и расчету окупаемости вашего проекта. Наши эксперты помогут избежать типичных ошибок и запустить производство в кратчайшие сроки.
Для более детального изучения технических характеристик конкретных моделей, посетите наш раздел каталог вакуумного оборудования, где представлены спецификации для различных отраслей промышленности.